近期由我司承接设计的冀东海天闻喜水泥窑尾高温高尘 SCR 配套技改项目已顺利稳定投产,实测运行数据刷新国内同类局部改造项目水平,为水泥行业存量生产线实施降尘改造提供高性价比解决方案。
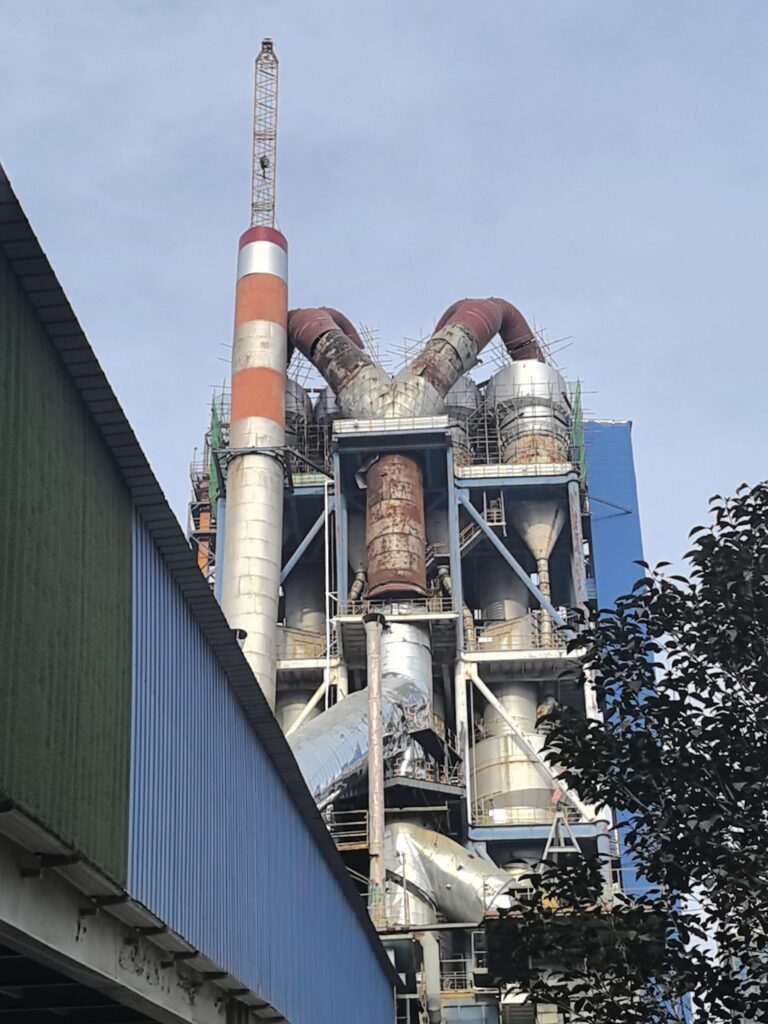
C1 cyclone Retrofit in China-BBMG cement
随着水泥行业高温高尘 SCR 大规模推广,C1 出口粉尘浓度直接决定催化剂磨损、堵塞速率与服役周期。
此外,C1 旋风筒优化成为 SCR 系统长效稳定运行的关键前置环节。
本项目改造前,生产线 C1 出口粉尘浓度稳定在92 -100g/Nm³,C1 出口温度约290-300℃。
项目总包合同设置严苛约束条件:C1 系统压损不得升高。
常规旋风筒降尘优化普遍伴随阻力上涨,该硬性指标大幅提升技改设计与施工难度。
放眼国内现有 C1 技改工程:多数项目采用整体拆除、全套更换 C1 旋风筒 方案,投资规模高;少量局部改造案例,改造后 C1 出口浓度大多维持 75~85 g/Nm³ 区间,同时极易出现系统阻力上升,制约高温风机运行、推高系统电耗。
我司摒弃全盘更换思路,采用旋风筒局部优化改造路线 ,保留 C1 部分结构,仅针对性优化蜗壳、内筒、出口风管,最大化利旧原有设备,显著降低土建、制作、吊装与停机综合投资。
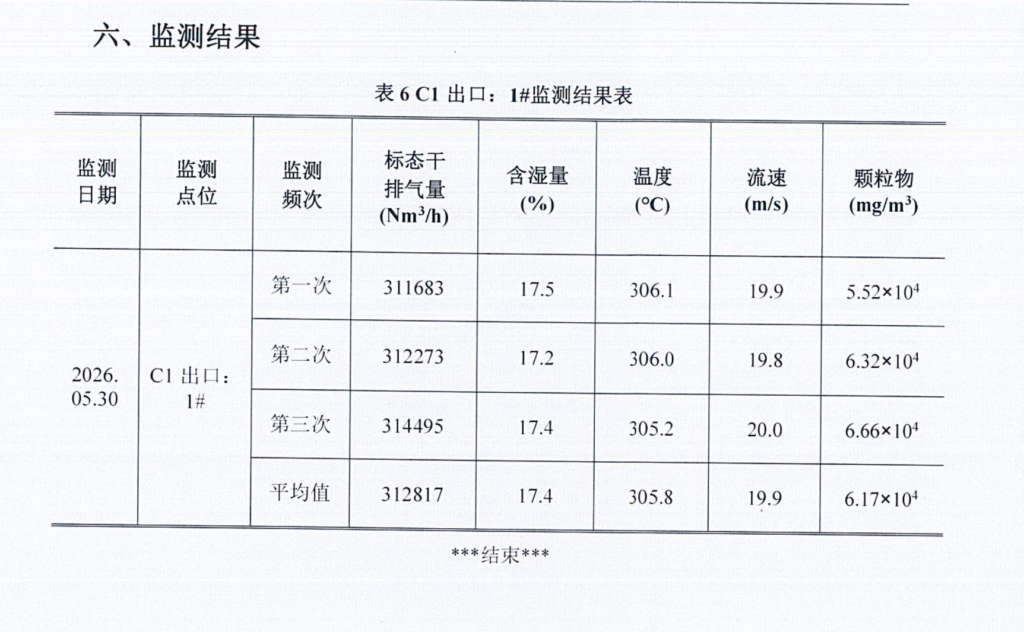
C1 retrofit by Nanjing Sequoia Team in BBMG wenxi cement Shanxi Province China 经过连续稳定工况实测验证:
✅ C1 系统压损严格满足合同要求,无上涨;
✅ C1 出口粉尘平均浓度降至61.7 g/Nm³ ;
粉尘降幅超过 33%,气固分离效率大幅提升。
更低的入口粉尘有效缓解 SCR 催化剂冲蚀与积灰。可延长催化剂使用寿命、减少吹灰频次,降低脱硝系统运维成本。
该项目的C1 出口温度,从290℃降低到了260-270℃。
另外,系统的局部改造 + 不提升系统阻力 + 超低出口粉尘三位一体突破,区别于行业常规改造路径。
在存量水泥线超低排放、SCR 常态化改造大背景下,项目的成功运行证明无需整体更换即可实现深度降尘,且通过 C1 旋风筒技改兼顾运行能耗、技改投资、脱硝系统长期稳定性三大诉求,为全国大量正在规划高温高尘 SCR 改造的水泥企业提供可复制、经济性突出的成熟技改样板。
Technical FAQ / 技术问答
Q1. C1(一级顶筒)旋风筒改造如何在不增加系统压损的前提下实现出口粉尘降低33%?
旋风筒设计的传统矛盾是:提高分离效率通常意味着提高压损——因为要缩小内筒直径来提升离心力场。「降尘33%不升阻」的效果来自打破这一矛盾,靠几何优化而非单纯提高风速。三项设计协同实现:(1)优化型进气箱加装15–20°导向叶片,降低入口湍流耗散15–20%,同时保留离心力场;(2)内筒加长15–20%,使气体在内涡核上方清洁段排出,将短路流从约10%降至4–5%;(3)锥体倾角从20°改为70°(参考KHD设计),防止已捕集颗粒二次夹带。综合效果:分离效率从约90%提升至94–95%,C1出口粉尘从典型70–80g/Nm³降至约47–53g/Nm³(约降33%),而旋风筒总ΔP持平甚至下降30–50Pa,因为导向叶片回收了旋流能量。这与FLSmidth 2018年PCA获奖的下排气顶筒设计理念一致——在降低压损的同时提升上级分离效率。
Q2. 高效改造前后C1出口粉尘浓度典型值是多少?对下游设备意味着什么?
五级预热器5000t/d线,设计工况下C1出口(预热器出口)粉尘浓度典型为60–90g/Nm³,运行5–8年磨损后可能漂移到100–120g/Nm³。中国行业资料显示预热器出口烟气含尘80–120g/Nm³(SCR/袋滤前)。C1高效改造实现33%降幅后,出口粉尘降至40–60g/Nm³。意义在于:(1)下游袋收尘或电除尘器入口粉尘负荷降低33%,滤袋寿命延长20–30%(从3年增至4年),收尘器压损下降100–150Pa;(2)高温风机叶片磨损率下降约30%,大修周期从18个月延长至28个月;(3)若C1与收尘器之间有余热锅炉(WHR),锅炉管束磨损显著减轻。5000t/d线C1出口烟气量约65万Nm³/h,粉尘降33%意味着每天少约20吨粉尘进入收尘器——这些物料 instead 返回工艺系统,生料磨负荷降低约0.5%。
Q3. 改造C1旋风筒几何时必须考虑哪些磨损和结皮机理?
C1旋风筒运行温度300–350℃,风速18–22m/s,生料粉尘莫氏硬度5–7(以石英和方解石为主)。磨损发生在进气箱和锥壁,冲击角15–30°。加长内筒后,内涡核向下延伸更深,锥壁切向速度升高——因此下部锥体耐火材料必须从高铝质(70%Al₂O₃)升级为SiC浸渍浇注料或碳化硅砖。Holcim报告显示,关键级旋风筒改用SiC衬里后维护成本降低40%。在窑尾烟室/上升管道侧,C1改造对碱/氯/SO₃结皮化学无直接影响,但双系列C1-A/C1-B之间气流分配变化可能导致局部积灰。CFD必须对出口管道做气流均衡计算,确保两系列风量偏差在±5%以内。中国《中国粉体技术》关于内筒减阻器的研究显示,扩大内筒直径平均减阻约13.91%,但若不补偿会导致粉尘夹带略增。
Q4. 5000t/d双系列预热器仅做C1旋风筒改造的投资和回收期是多少?
仅改造C1(更换内筒、加装进气导向叶片、升级锥体衬里,C1-A和C1-B双筒同步,不动主体钢结构),CAPEX约60万–120万美元,含10–14天停窑。收益:(1)压损持平至略降(50–100Pa,按65万Nm³/h烟气量),高温风机节电约80–150kW,年省6万–12万美元;(2)袋收尘/电除尘器寿命延长及压损下降(约100Pa),年省4万–8万美元;(3)每天多回收20吨粉尘返回工艺,生料磨负荷下降,年省3万–5万美元;(4)细粉少走短路提升换热效率,C1出口温度降5–10℃,节煤3–5kcal/kg-clinker,年省10万–18万美元。合计年收益约23万–43万美元,静态投资回收期1.5–3.0年。泾阳冀东案例(id 555)表明,将C1与C2–C5降阻改造联动可获更高综合ROI,但C1单项是风险最低的入门级改造。
An expert in pyroprocess and solidwaste recovery . Responsible for the Marketing and Support of Sequoia Industrial with over 14 years in this field.
I am determined that our sustainable products and services will be at the forefront of the solution for the generations to come.

 English




评论 (0)