
 English
 三、典型工艺技术路线
3.1 纯空气降温1
- 气体在 1050 – 1150 °C 抽出
- 气体通过冷空气降温至200 – 250°C
- 气体包含的旁路灰 (热生料和结晶盐) 由袋收尘器除灰。 如果气体不符合条件,静电收尘是没有效率的,在这种情况下大多数使用袋收尘。
- 旁路灰被过滤后填埋或用于水泥磨
- 脱尘后旁路气体进入高温风机入口或者冷却机风机
- 气体在 1050 – 1150 °C 抽出
- 气体通过冷空气降温至350~380°C
- 旋风筒粗灰回窑尾
- 气体进入空冷器进行换热,降低温度至160℃左右进入布袋除尘器。
- 旁路灰被过滤后用于水泥磨
- 除尘后旁路气体进入高温风机或者冷却机风机;或汇入SP锅炉余热发电系统
- 对于旁路设备来说“简易的” 设计 (抽取和收尘器间只有一个降温室和降温风机)
- 没有额外的水的喷射和分配设备 (储水箱,泵, 喷嘴, 压缩机, 等等.)
- 由于旁路气体高的露点(湿气少),气体管道和收尘器腐蚀的危险低
- 气体一步冷却,对于温度控制只有一个控制回路
- 相对额外的水冷却来说需要大量的冷空气将气体从1150 °C冷却到200°C
- 大空气量需大的降温风机、气体通道和收尘器,导致投资成本高。
- 气体在 1050 – 1150 °C 抽出
- 气体通过冷空气降温至 350°C
- 然后气体通过冷却塔降至150 – 250 (为了过滤步骤控制气体)
- 作为可选择步骤 2 和 3 可以被合并,通过直接往混合室喷水
- 含旁路灰(热生料或结晶盐)的气体在袋收尘或电收尘
- 旁路灰填埋或用于水泥磨
- 相对纯空气降温,收尘器处理旁路气体量少 (气体量减少~50%)
- 旁路混合室小和降温风机小 (小能耗)
- 旁路收尘器小,投资成本低
- 窑尾工艺除尘器若是电收尘,湿气更高可能对于气体控制更好 (灰尘电阻系数低,更好的电离)
- 由于气体含有较高的水气(高的露点),气体管道至收尘器,收尘器和旁路风机的侵蚀的风险高
- 需要额外的设备 (储水箱, 泵, 控制塔, 压力调节, 压缩机, 双向流动喷嘴)
- 如果水喷射不好(分布差),控制塔有湿底的危险
- 两阶段气体降温需更多的控制回路
- 旁路灰吸潮变得更粘导致处理难题 (从收尘器灰斗取出, 储存仓,包括灰的输送, …)
- 保证窑系统正常运行从配料计算、有害元素循环平衡、旁路放风比例、游离钙预测、排放达标综合的计算选择,确定经济合理的旁路放风比例
- 位置确定:结合旋向、列数、预热器形式、替代燃料或协同危废种类及工艺布置
- 急冷装置的开发(双层套筒式probe、一次混风式旋风筒等)
- 完善的总体设计方案开发热平衡计算程序,结合地方排放标准、排放限值,协同考虑厂内其他工程建设安排,提出定制化的解决方案。
Technical FAQ / 技术问答
Q1. 氯旁路放风抽取率为什么通常取5%~15%?如何根据入窑Cl负荷设计?
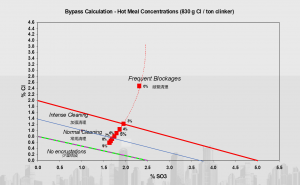
氯在烧成带约1500℃蒸发,随气流到C4/C5预热器温度降至750~800℃时,与K、Na形成低熔点碱金属氯化物(KCl/NaCl)凝结被料粉带回窑内,形成“氯碱循环富集”。经验阈值:入窑生料Cl须<0.015%;而RDF、危废等替代燃料引入的Cl可达0.35%。旁路从窑尾烟室或上升管抽取部分含Cl烟气急冷,打断循环。FLSmidth/IPPC典型抽取率10%~15%,实际运行5%~15%;经验法则:每提高1%旁路率,熟料可多承受约100 mg Cl/kg。ECRA调研显示设计良好的旁路可移除总氯输入量的20%~75%。抽取率过高会增加热耗(每1%约增热耗12~15 kJ/kg-cl),需按物料衡算优化。
Q2. 旁路灰化学组成如何?能否水洗资源化生产工业KCl?
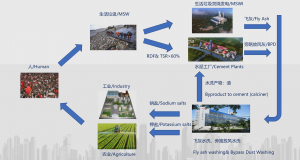
旁路灰以微细KCl为主。韩国CBS研究:旁路灰中钾石盐(KCl)相约56.0%、钾矾(K₂SO₄)12.3%、CaO 18.1%。国内水洗提盐工业案例显示:旁路灰中Cl提取率76.62%、K 68.52%、S 35.45%、Na 25.30%,滤液冷却结晶可得工业级KCl。相比普通窑灰,旁路灰Cl含量可达10%~20%(CKD氯范围0.35%~15.4 wt%),K₂O常达20%~35%。因水泥成品Cl限值仅0.10%(防钢筋锈蚀),高Cl旁路灰不能直接入水泥磨,须水洗脱氯后残渣(低Cl、高CaO)回窑或作水泥混合材,水洗液蒸发结晶外销钾盐。FLSmidth LV型旁路已实现旁路灰活化后作替代原料的闭路利用。
Q3. 旁路放风系统关键流程、急冷技术与投资规模?
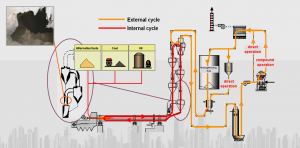
典型流程:窑尾烟室高温含尘烟气→急冷混合室(FLSmidth Rapid Quenching技术,混入冷风骤冷至约200℃以下,阻止碱氯化物再凝结粘结)→旋风分离器分离粗粉回窑→袋式捕集旁路细灰→回灰/外排。抽取点必须设在C1~C2预热器之前以捕获挥发性碱。thyssenkrupp Polysius、KHD、HOLTEC、LV International均有成熟设计。完整系统(抽取+急冷+过滤)国际投资约200万~1000万美元;国内5000 t/d线旁路改造约1500万~4000万元。放风烟气经独立袋式除尘器,出口粉尘<10 mg/Nm³(BAT-AEL),再并入窑尾主烟囱排放;旁路系统自身电耗约3~5 kWh/t-clinker。
Q4. 协同处置危废为何必须配套氯旁路?二噁英如何协同控制?
协同处置危废/RDF时,废塑料、含氯溶剂、废电缆引入大量Cl与重金属,无旁路时Cl在窑内循环富集,导致熟料Cl超标、预热器结皮堵塞、窑皮频繁脱落。氯旁路是替代燃料替代率(TSR)从10%提升至60%~80%的前提条件。二噁英控制遵循“3T+E”:含氯物料入分解炉温度>850℃、烟气停留时间≥2 s(投加危废时取>1100℃/2 s或850℃/2 s后急冷至200℃以下,避开250~450℃二噁英再合成温度区);后置高尘SCR蜂窝催化剂本身可催化分解二噁英(DeNOx同时脱除PCDD/F)。旁路灰因富集Cl、K与重金属,按危废管理或经水洗稳定化后填埋,不得直接回窑。



评论 (0)