
 English
一、行业背景及行业痛点
- 使用替代燃料是水泥行业低碳转型的必然需要
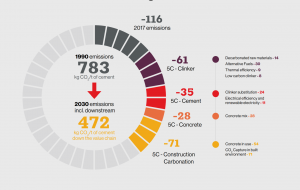
去碳原料-14
替代燃料-30
热效率-9
低碳熟料-8
熟料替代-24
能源效率与再生能源-11
混凝土-28
结构-54
炭化-14
2050减碳路线图如下:
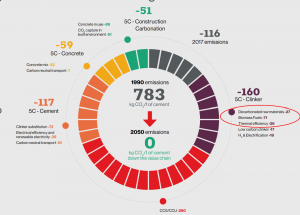
2017排放基础 -116 后 667kg
5C熟料 -160 其中:
去碳原料-27 (2030基础上再减少13)
生物质燃料-71 ( 2030基础上再减少41 ,从替代燃料变为生物质燃料)
热效率-28 ( 2030基础上再减少17)
低碳熟料-17 ( 2030基础上再减少9)
氢能及电气化 -19 ( 2030基础上再减少19)
5C水泥 -117 其中:
熟料替代-72
能源效率及再生能能源-35
碳中和的运输方式-10
5C 混凝土
混凝土-52
碳中和的运输方式-7
5C建筑 -51
碳捕集及利用 -280
2. 替代燃料预处理过程粉尘是行业痛点
破碎机在破碎棉、毛、麻、化学纤维等纤维原料过程中,使原料中的砂土、碎屑、短绒等物质从纤维中分离出来,形成了纤维性粉尘,该粉尘有如下特点:
2.1 含大量纤维
含有的纤维大多数行状不规则。
2.2 粉尘粒径差别大
粉尘含有纤维、棉杂、尘土等,所以粒径差别较大,短绒和飞花的长度为几毫米至几十毫米,细小粉尘又主要分布5µm以下,分布范围极广,不同粒径质量分布范围较大,要求除尘系统分别进行处理。
2.3 黏结性强
纤维纵向呈天然扭曲,纤维间自然接触后,由于表面摩擦力和分子间的吸引力作用,极易搭接一起,形成黏附。纤维相互黏附在除尘器表面时,会黏附在过滤器表面,减少过滤面积;黏附在气力输送管道上时,容易凝聚成块或在管道内沉淀,甚至会阻塞管道。
3. 行业痛点
- 传统布袋除尘器适应性差、除尘效果较弱,无法满足职业健康需求;
- 车间内可燃粉尘含量极高,容易发生火灾安全事故;
- 车间内工作环境恶劣,无法满足生态环境主管部门监管需求;
- 转运点粉尘逸散量大,传统简易遮盖棚无法阻止粉尘扩散;
- 开松 卸料 输送的各区域集尘设计不全面;
- 自控部件缺失,软件系统对除尘工艺要求适应能力差,除尘的压力无法保证稳定,能源浪费严重;
- 吸风口、风管、风速设计不合理。
3.1 核心粉尘产生点:
- 一般固废车间内卸料处
- 皮带转运落料口区域
- 破碎机卸料
- 破碎机出料
- 风选装置出料位等
3.2 红杉核心优势
- 可制定车间整体除尘解决方案
4. 布袋除尘器的适应性问题
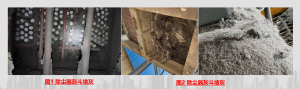
- 布袋除尘器易堵灰,造成整个收尘系统阻力变大,且清灰困难;(如下图4.1、图4.2)
- 布袋除尘器堵灰后造成整个除尘系统阻力变大,抽风效果变差,从而导致车间地面积灰严重;(如图4.2)
- 由于灰尘自身难以沉降,清灰时需要工人捅灰,捅灰时除尘器附近尘土飞扬,影响厂区环境。
二、红杉解决方案
- 除尘设计规范
- 工业企业设计卫生标准(GBZ1-2002)
- GB 50634-2010水泥窑协同处置工业废物设计规范
- 一般工业固体废物贮存和填埋污染控制标准(GB18599)
- 工业建筑供暖通风与空气调节设计规范(GB50019-2015)
- 化工企业静电接地设计规程(HG/T20675)
- 通风管道技术规程
- 城镇环境卫生设施除臭技术规程
- 袋式除尘器技术要求 (GB/T6719)
- 粉尘防爆安全规程(GB 15577)
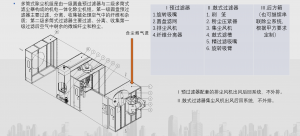
2.设备原理图–运行流程图
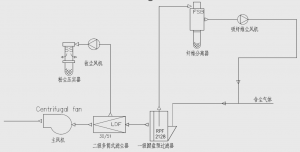
- 在主风机的抽吸作用下,尘室内呈负压状态,含尘气流从入口处进入除尘机组;
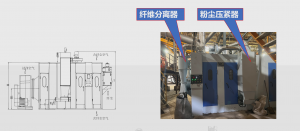
- 首先通过一级圆盘预过滤器,长纤维和粗大杂质被阻留在不锈钢滤网上,旋转吸嘴利用吸纤维尘风机的风力,将附着在滤网上的长纤维和粗大杂质吸除,通过纤维分离器分离,压紧排出,分离后的含尘空气返回一级箱体内;
- 剩余细小粉尘随气流通过滤网进入二级多筒式滤尘器,经过长毛绒滤筒过滤的洁净空气排到机外,被吸附到长毛绒滤料表面的细微粉尘,由往复丝杆带动的旋转吸嘴吸入刷笼集尘器进行尘气分离,采用新型刷龙机构落灰、粉尘通过粉尘压实器压紧排出,分离出的含尘空气透过集尘布袋返回二级箱体,保证了长毛绒纤维不堵塞,能连续有效工作,经过过滤的洁净空气透过滤筒排到机外。
三、产品特色
- 能够基于现场运行工况定制化生产除尘设备
- 根据客户要求进行PLC、电机、火花检测模块的定制(可选用国际一线品牌)
- 根据物料特性不同,选择不同的粉尘治理方案,及时更新设备、滤料类型,做到第一时间响应
Technical FAQ / 技术问答
Q1. RDF/SRF制备输送粉尘主要产生在哪些工位?有组织排放限值多少?
RDF/SRF生产线粉尘源包括:链板/链斗喂料、双轴剪切破碎机、磁选/涡电流分选、振动筛、风选、皮带转运、仓顶/仓底卸料、气力输送下料点。依据欧盟水泥行业BAT(实施决议2013/163/EU),除窑煅烧、冷却、主粉磨外的有组织粉尘BAT-AEL<10 mg/Nm³(半小时均值);中国河北创A指南要求破碎输送点有组织<10 mg/Nm³、厂界无组织颗粒物<0.5 mg/m³。典型RDF工艺:粗碎d95=60~100 mm→磁选除铁→中细碎至10~40 mm→涡电流除非铁金属→筛分/风选,得到符合EN 15359的SRF,低位热值16~22 MJ/kg、Cl<1.0%、水分<20%。
Q2. 为什么RDF破碎车间必须用布袋除尘器而不能用电除尘?
RDF/SRF粉尘为轻质有机纤维/塑料屑,比电阻介于10⁸~10¹¹ Ω·cm,电除尘效率低;且有机粉尘挥发分高、热值高,存在静电火花引燃粉尘爆炸风险。工程做法:每个产尘点设局部密闭罩+吸风口,支管接至中央布袋除尘器,滤料选用PPS/PTFE覆膜防静电(耐温130~160℃),过滤风速0.6~0.8 m/min,出口粉尘稳定<10 mg/Nm³(可达<5)。车间维持-50~-100 Pa负压防止外逸;破碎机入口设火花探测、氮气/CO₂抑燃与隔爆阀;输送优先采用密闭皮带、管链、螺旋输送机,替代开放式斗提。袋灰为高热值RDF碎屑(>18 MJ/kg),可回喷分解炉作燃料。
Q3. RDF投料输送如何与水泥窑二噁英破坏温度耦合?
RDF/SRF经转子秤/螺旋泵气力输送至分解炉或窑头燃烧器,输送气量约1000~3000 Nm³/h。投料点温度必须保证替代燃料在分解炉850~950℃烟气中停留≥2 s,二噁英破坏率>99.9%;窑头替代燃料则要求窑温>1450℃。收尘灰(含未燃塑料屑、Cl、重金属)不得回送原料磨,应返回RDF制备线或随旁路灰外排。布袋收集的RDF粉尘热值高(>18 MJ/kg),可回喷分解炉作燃料,但仓内需温度监测(>60℃报警)防自燃。欧洲先进线TSR(替代燃料热替代率)已达60%~90%,中国先进线约20%~40%,TSR每提升10%约减燃料CO₂ 0.02~0.03 t/t-cl。
Q4. 一条RDF制备线除尘系统投资与运行成本?合规对出口越南有何意义?
一条50 t/h RDF制备线(年产约5万t,对应替代燃料量)配套中央布袋除尘+管网投资约300万~800万元;单点就地布袋约15万~50万元/套。运行成本主要为滤袋更换(约0.3~0.8元/t RDF)、风机电耗(装机200~500 kW,约1.5~3 kWh/t RDF)、人工。RDF粉尘磨琢性低但吸湿性强、易黏结,管网需保温防结露。满足BAT-AEL<10 mg/Nm³后,系统可申请CE认证与CR认证,配套出口越南、东南亚水泥生产线时,粉尘合规是协同处置环评审批前置条件,也是南京红杉类环保工程公司成套出口RDF破碎输送+除尘装备的核心卖点。




评论 (0)